鈑金件結構設計核心技巧與實戰指南
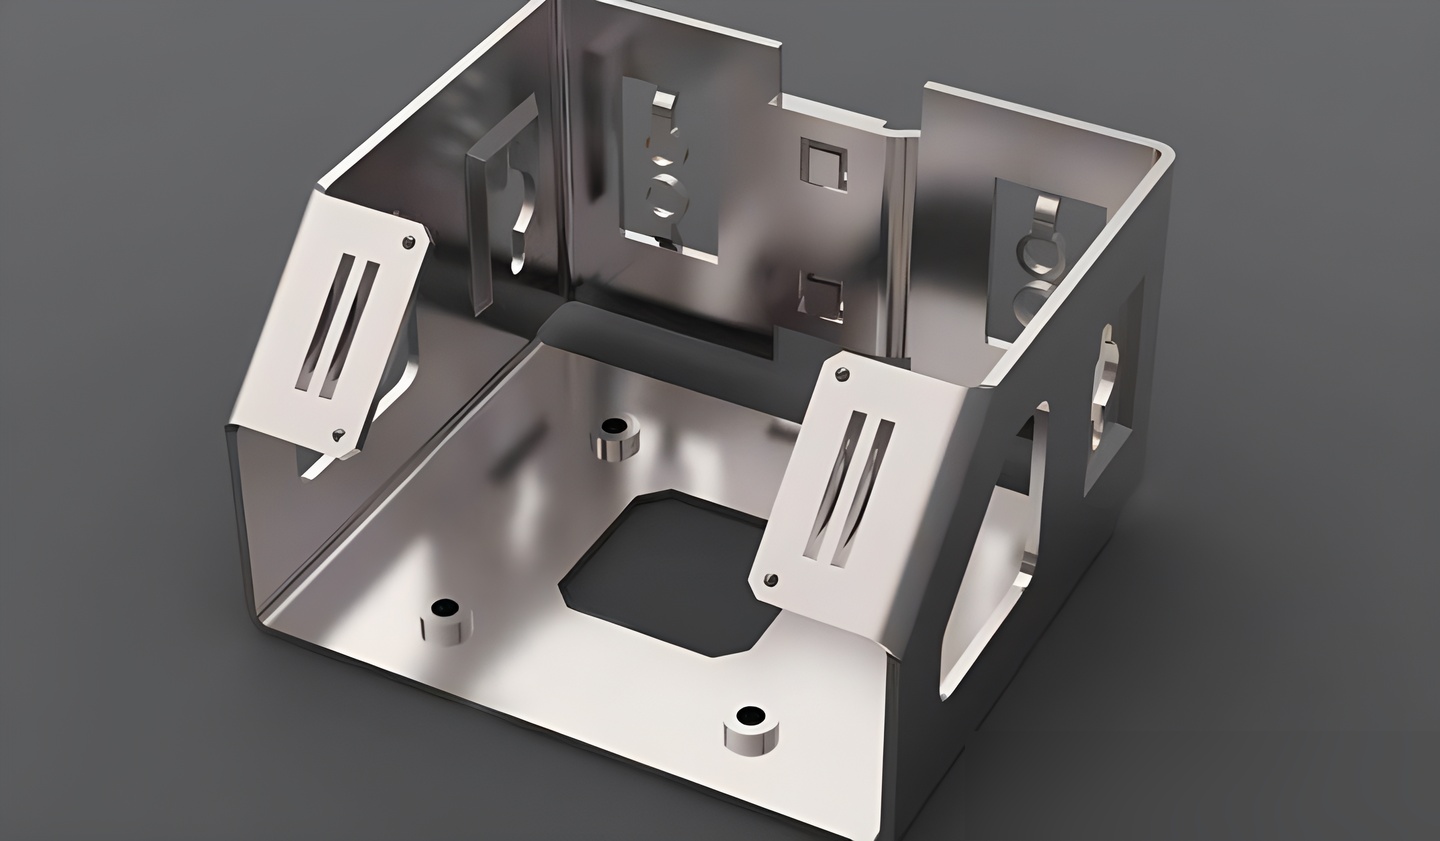
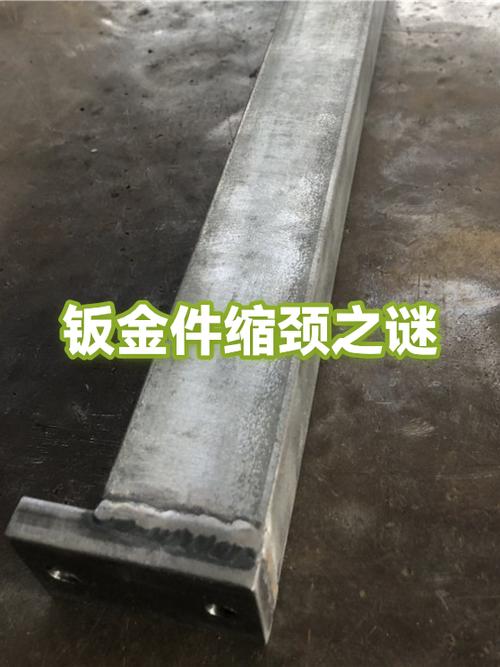
鈑金件廣泛應用于電子、汽車、航空、醫療設備等領域,其結構設計質量直接影響到產品的強度、成本、可制造性與外觀。一個優秀的鈑金結構設計師,不僅需要掌握材料、工藝、模具等基礎知識,還需在細節處理上遵循一系列經過驗證的技巧。以下從八個方面系統鈑金件結構設計的核心技巧。\n\n1. 優先考慮折彎半徑與板厚的關系\n折彎是鈑金成形的主要方式。設計時,內折彎半徑R應大于等于板厚t(通常R≥0.5t,對于脆性材料需更大)。若R過小,折彎處外側易產生裂紋,且模具磨損加劇。應避免折彎線與板厚方向平行,否則會造成折彎后變形。對于需要高強度折彎的部位,可采用“壓筋”或“拱形”結構來代替單純直角折彎,提高抗彎截面模量。\n\n2. 合理設計孔、槽與邊緣距離\n在鈑金件上沖孔或開槽時,孔邊到折彎線的距離不宜過小。一般要求孔邊距折彎內邊L≥t+R(t為板厚,R為折彎半徑),否則折彎時孔會變形。同樣,孔與孔之間、孔與邊緣之間的距離建議不小于2t。如果必須在折彎附近開孔,可先在折彎后再沖孔,或采用缺口(讓位槽)釋放應力。\n\n3. 避免尖銳內角,增加工藝圓角\n所有內角(尤其是沖裁內角)必須設計圓角,最小圓角半徑r≥0.5t。尖角會導致應力集中,并在沖裁時產生模具豁口,縮短模具壽命。對于復雜輪廓,可分段設計成大圓角過渡,同時方便銑削或線切割加工。\n\n4. 正確布置加強筋(加強筋)\n為在不增加板厚的前提下提高剛度,可在平面上壓制加強筋。加強筋的深度一般為2~3倍板厚,寬度為1.5~2倍板厚,筋間距不小于10t。加強筋的走向應與受力方向垂直,并盡量對稱布置,避免因局部收縮導致翹曲。注意:折彎區域不得布置加強筋,否則會干擾折彎成形。\n\n5. 統一折彎方向與減少折彎次數\n同一零件上的折彎應盡可能在同一方向上進行,便于一次裝夾完成,減少累計誤差。如果存在反向折彎(如Z形折彎),需增加模具或工序,成本上升。Design for Manufacturing(DFM)原則建議:用簡單折彎替代復雜斜角折彎;對于封閉形狀(如方管),可改為折彎+焊接結構。\n\n6. 設計合理的焊接與拼接選項\n并非所有結構都需要一體折彎。當零件尺寸過大或折彎難度高時,可將零件分成幾部分折彎后焊接。但焊接會帶來熱變形和表面處理問題。因此,設計時應盡量將焊縫布置在非外觀面或低應力區,并注意焊接可達性。可采用點焊、塞焊或激光焊,但必須設計焊縫間隙(如0.1~0.2mm)。另外,注意焊后去應力,避免變形。\n\n7. 注意公差與配合設計\n鈑金件的尺寸公差通常比機加工件寬松,IT等級一般為IT12~IT14。在有配合要求的地方,比如孔與軸、凸包與凹坑,必須留有足夠的間隙。例如,活動鉸鏈處間隙≥0.3mm;用于定位的凸包,其直徑和高度公差應滿足過盈或過渡配合。盡量采用同一基準標注尺寸,避免累積誤差。對于折疊后需平整的零部件,應考慮回彈補償。\n\n8. 成本與可制造性優先\n\uf0d8盡可能利用標準板材尺寸,減少邊角料。\n\uf0d8盡量采用通用模具,避免定制特殊折彎刀。\n\uf0d8盡量用折彎代替焊接,減少加工工序。\n\uf0d8簡化孔型和輪廓,一刀沖裁優于多刀步沖。\n\uf0d8盡量取消不必要的表面處理要求,或將一致性要求降低。\n\uf0d8批量小于500件時,優先采用激光切割+折彎,省去模具成本。\n\n****\n鈑金結構設計是\